GUÍA TÉCNICA · PRODUCCIÓN
¿La inyectora pierde producción por paradas o por ciclos más lentos?
Separar pérdidas de disponibilidad y de rendimiento permite estudiar las causas del menor volumen producido sin confundir detenciones con diferencias de ritmo.
Dos pérdidas que conviene medir por separado
Una máquina puede producir menos de lo previsto porque se detuvo, porque trabajó con ciclos más largos o porque ocurrieron ambas situaciones. El número total de piezas al final del turno no distingue estos efectos.
Para analizarlos, identifique el tiempo en que debía producir, los intervalos de detención y los ciclos registrados. El tiempo ideal utilizado debe corresponder a la referencia, el molde y las cavidades efectivamente activas.
- Disponibilidad: tiempo operativo respecto del tiempo planificado para producción.
- Rendimiento: ciclos obtenidos frente a los que corresponden al tiempo ideal durante la operación.
- Calidad: unidades conformes a la primera respecto de la producción, cuando existe el registro para ese mismo período.
Datos mínimos para investigar el turno
- Máquina, referencia, molde y período planificado.
- Inicio y final de detenciones; señales de ciclo cuando están disponibles.
- Tiempo ideal validado para la condición de fabricación.
- Causas de parada confirmadas por el personal y registradas cerca del evento.
- Cantidades conformes y rechazadas para calcular el OEE completo.
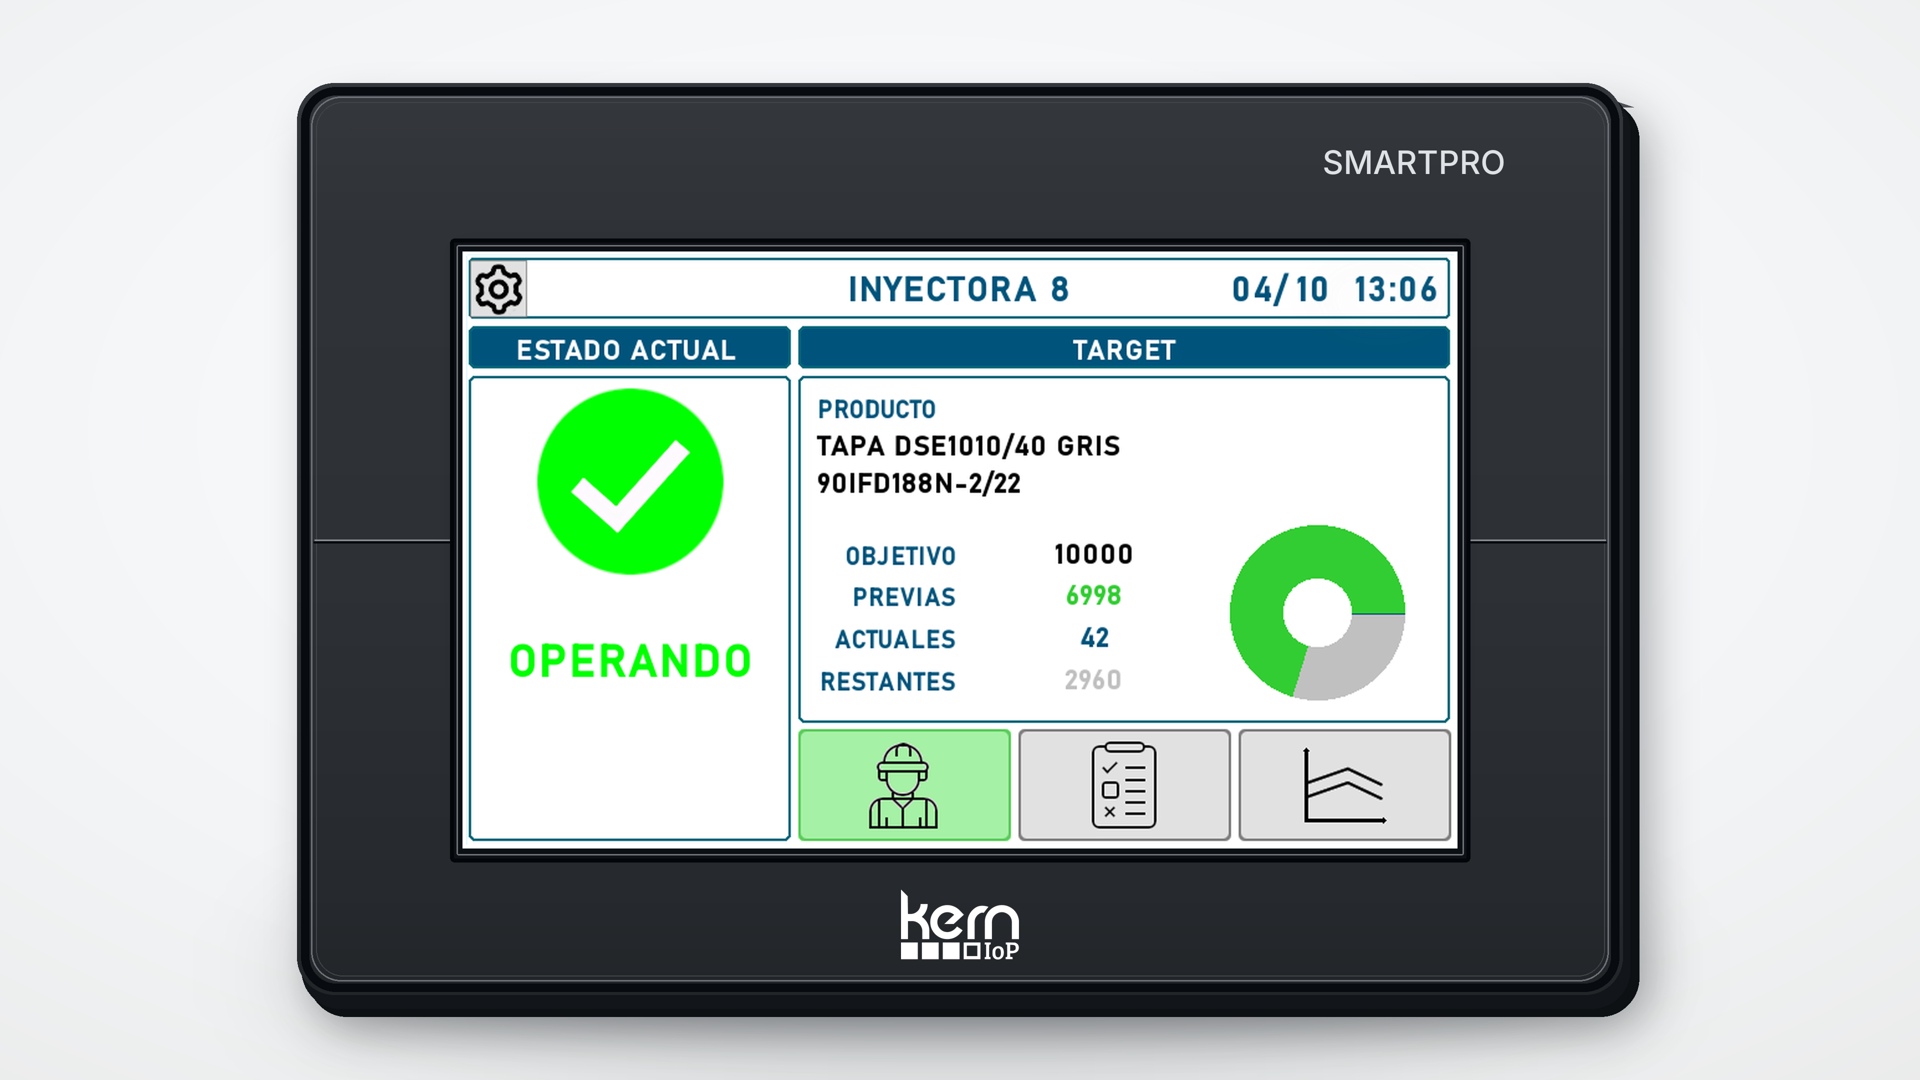
KERN IoP puede registrar señales disponibles y recibir anotaciones del personal a pie de máquina mediante SMARTPRO; MONITOR permite consultar los históricos incluidos en la instalación.
Ejemplo: la máquina también pierde ritmo
Suponga un turno con 420 minutos planificados y 60 minutos de parada. Quedan 360 minutos de operación. Con un tiempo ideal validado de 30 segundos por ciclo, corresponderían 720 ciclos durante ese tiempo.
Si se registraron 660 ciclos, la disponibilidad sería 360 ÷ 420 = 85,7 % y el rendimiento, 660 ÷ 720 = 91,7 %. Los minutos detenidos y los ciclos no obtenidos durante la operación representan contribuciones diferentes.
Para traducir ciclos a unidades se deben considerar las cavidades efectivamente activas. Para calcular OEE completo se requieren, además, cantidades conformes del mismo intervalo. El ejemplo es didáctico y no representa los resultados de un cliente.
El operario aporta información que la señal no explica
Una señal puede identificar la ausencia de ciclos, pero clasificar una parada requiere comprender qué ocurrió: montaje, espera de material, ajuste, intervención técnica u otra condición que la planta haya definido. El registro oportuno facilita el análisis por orden, turno y máquina.
El uso de SMARTPRO y MONITOR permite reunir esa información cuando los formularios, identificadores y señales están configurados para la aplicación.
Continúe explorando
- Cómo calcular el OEE en moldeo por inyección
- Cómo registrar piezas conformes y rechazadas durante el turno
- Volver al espacio del responsable de producción
Guía desarrollada a partir de los artículos históricos de KERN IoP sobre productividad y adquisición de datos. No reproduce porcentajes comerciales históricos sin condiciones de medición publicadas.
Ingeniería
PM Tec Engineering, a través de su división para industria 4.0, KERN IoP.
Cota, Cundinamarca · Colombia.


Debe estar conectado para enviar un comentario.