PRODUCCIÓN Y SUPERVISIÓN
Revise ciclos y paradas durante el turno.
Consulte los registros de máquina y complete las causas de parada donde ocurren, con una captura definida para su operación.
Cuando las novedades se reconstruyen al terminar el turno, se pierde detalle. La duración de una parada, su causa y el cambio de referencia pueden quedar repartidos entre varias personas y formatos.
PRODUCCIÓN / SECUENCIA DE TURNO
Lo que ocurre entre dos piezas también forma parte del turno.
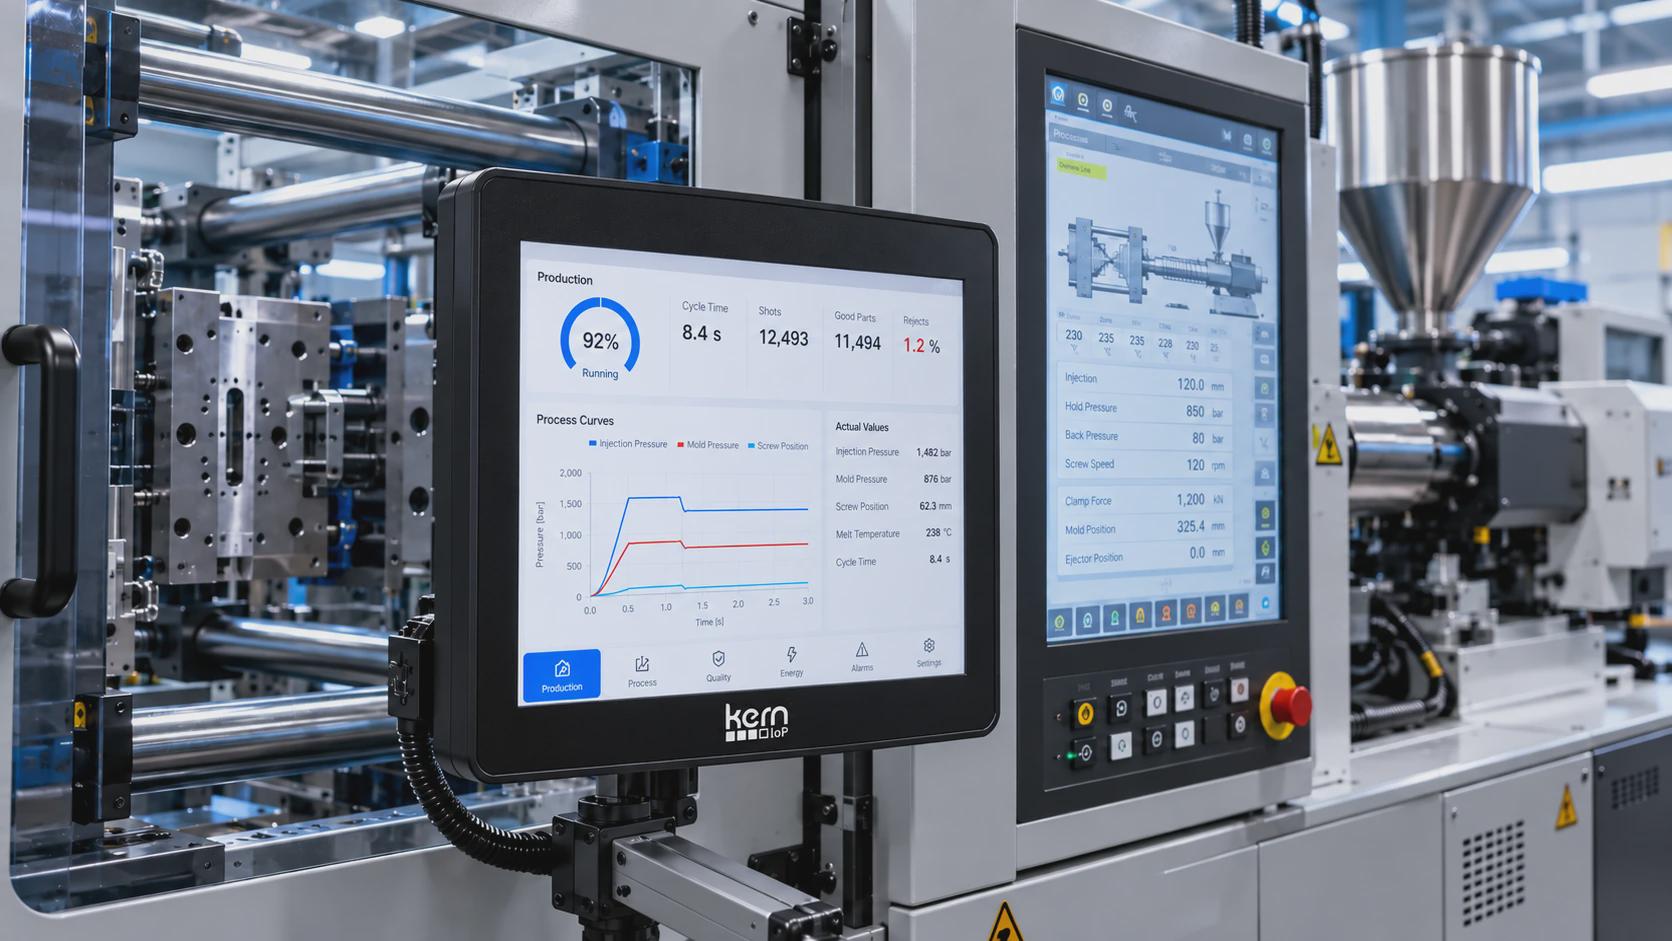
Combine el registro de ciclos y estados disponibles con las anotaciones del equipo de producción para analizar ritmo, detenciones y cambios de referencia.
CICLOS
Conteo y duración cuando se dispone de una señal fiable de ciclo.
PARADAS
Períodos detectados y causas que el operario o el sistema documentan.
CIERRE DE TURNO
Volumen, tiempo y pérdidas con criterios homogéneos entre máquinas.
VISIBILIDAD EN PISO DE PLANTA
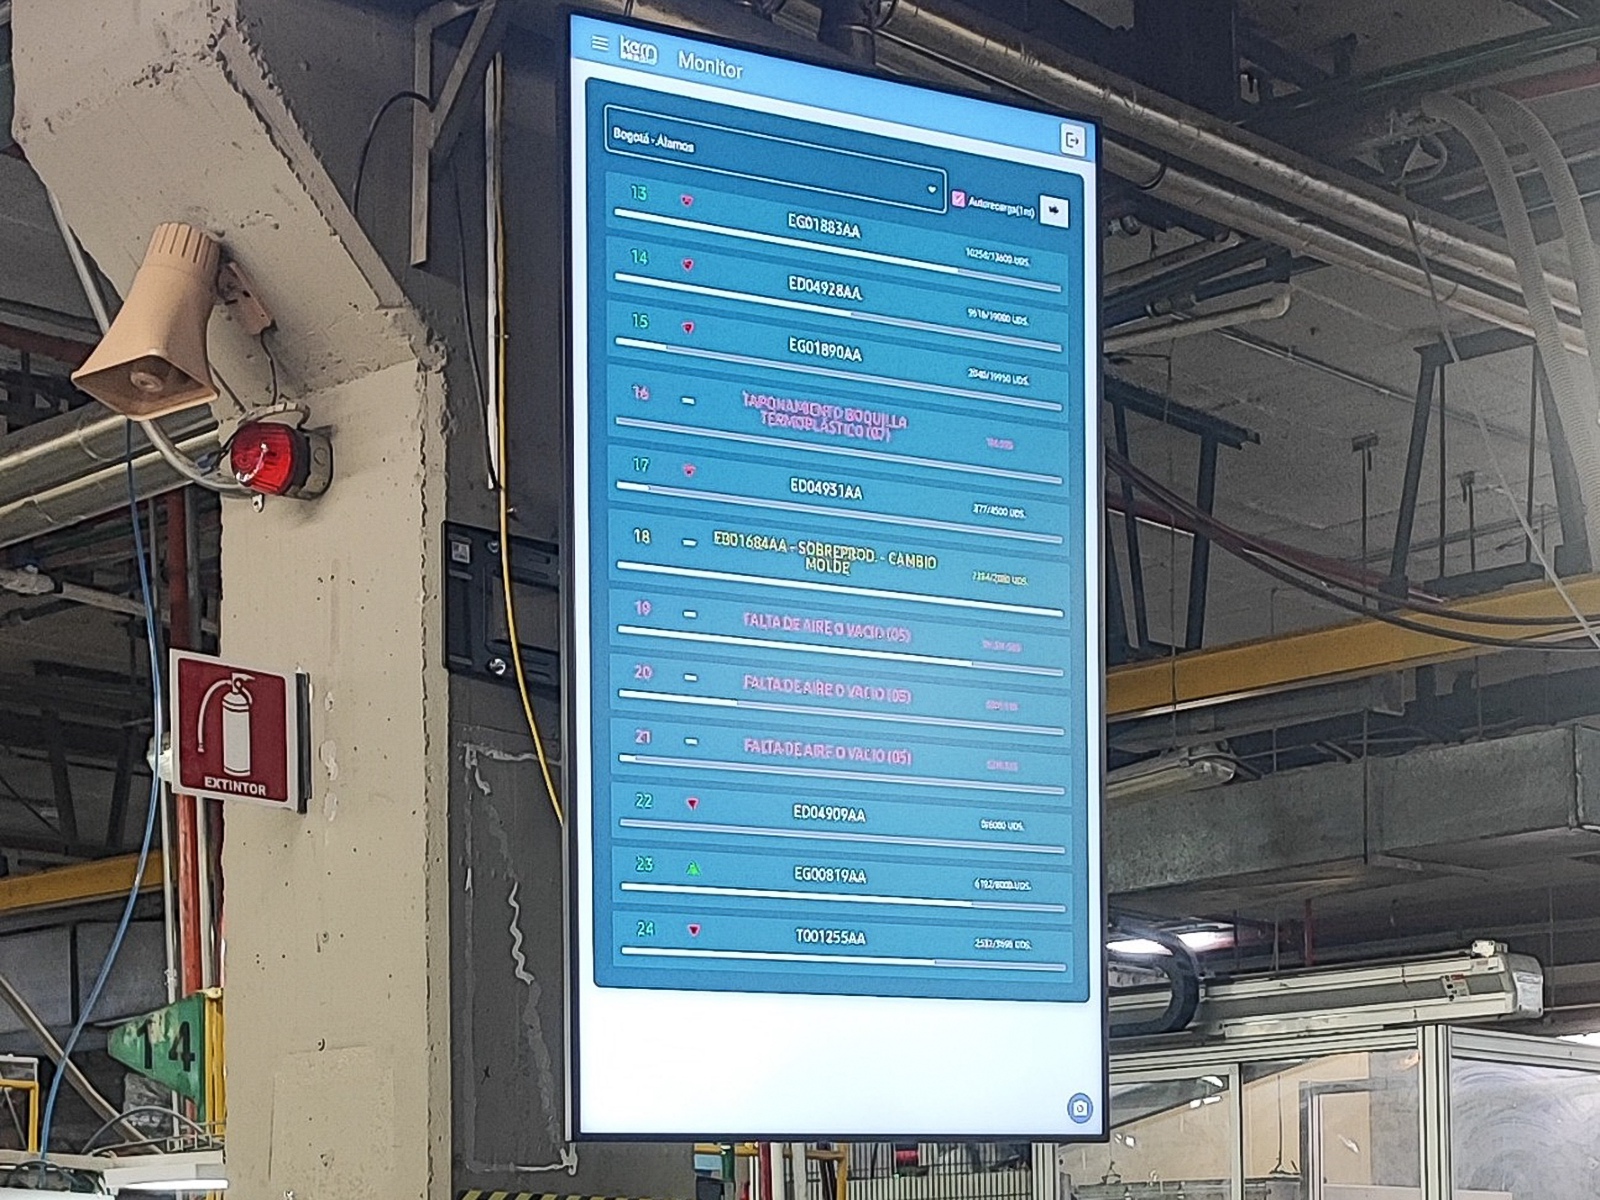
Datos en tiempo real para actuar durante el turno.
Cuando el estado de cada máquina es visible mientras la producción está ocurriendo, una parada o una pérdida de ritmo puede detectarse antes de que termine el turno. La información deja de ser solamente un registro histórico y se convierte en una referencia operativa para supervisión, producción y mantenimiento.
Si la orden de producción incluye cantidad objetivo y referencia, el seguimiento del avance también ayuda a anticipar cuándo terminará la corrida y cuándo conviene preparar el siguiente cambio de molde, material o referencia.
01 · ESTADO
Detectar paradas y pérdida de ritmo
Visualizar qué máquinas están produciendo, detenidas o alejándose del ritmo esperado permite intervenir mientras la pérdida todavía está ocurriendo.
02 · AVANCE
Preparar el siguiente cambio
Con cantidad objetivo, conteo y referencia identificada, el avance de la orden ayuda a coordinar con anticipación molde, material, personal y actividades de cambio.
03 · CAUSAS
Concentrar esfuerzos donde se pierde más tiempo
Clasificar las detenciones con criterios consistentes permite identificar qué causas acumulan mayor duración o recurrencia y priorizar el trabajo de mejora.
04 · CONTEXTO
Relacionar la señal con lo que ocurrió
Los datos automáticos ganan valor cuando se complementan con referencia, causa de parada y anotaciones del operario necesarias para interpretar el turno.
PROFUNDIZAR · PRODUCCIÓN
¿El turno se pierde en paradas o en ciclos más largos?
Producción necesita saber qué parte del tiempo se detuvo la máquina y qué parte produjo por debajo del ritmo previsto. Combinar señal de ciclo, clasificación de paradas y referencia de fabricación permite estudiar ambas pérdidas por separado.
¿Qué registros necesitamos para distinguirlas?
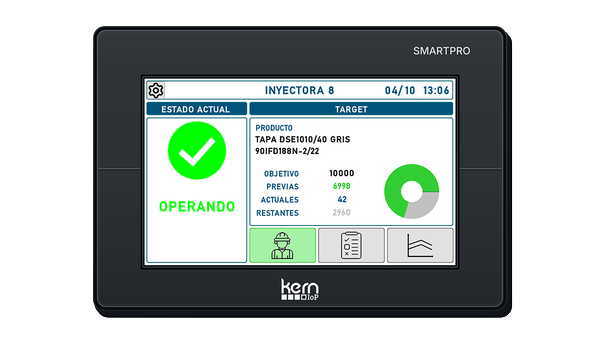
Identifique el tiempo planificado, los ciclos y el tiempo ideal válido para la referencia. La información que aporta el operario desde SMARTPRO ayuda a interpretar el motivo de cada detención.
Otras preguntas: Cuantificar capacidad perdida · Registro a pie de máquina · Incorporar calidad durante el turno
UNA SITUACIÓN DE PLANTA
Antes de sacar conclusiones.
Una señal de ciclo informa actividad y ritmo. Para calcular OEE completo también se necesitan tiempo planificado, tiempo ideal válido y cantidades conformes. El tablero debe mostrar los indicadores que los datos realmente permiten calcular.
CONTENIDO RELACIONADO
KERN Monitor
Consulta de históricos y variables.
Cálculo de OEE
Qué datos requiere cada componente.
PARA PROFUNDIZAR EN ESTE PROBLEMA
Investigar las paradas a partir de los registros operacionales
Relacione estados de máquina, bitácora de producción e intervención de mantenimiento para comprender el efecto de cada detención.
REVISIÓN DE LA APLICACIÓN
Solicitar una demostración de producción
La demostración debe recorrer una tarea del operario y una consulta del supervisor: registrar una parada, cambiar de referencia y revisar el periodo. Las funciones se confirman con la configuración propuesta.
Describa su necesidad con la información que tenga disponible. No necesita adjuntar datos confidenciales.


Aplicaciones
Ingeniería
PM Tec Engineering, a través de su división para industria 4.0, KERN IoP.
Cota, Cundinamarca · Colombia.


Debe estar conectado para enviar un comentario.